Organiser un atelier de production : un flux clair pour réduire les attentes et les détours
Publié par : Éléonore Saint-Clair — Rédactrice spécialisée en business
Relu, corrigé et validé par : Manon Masson — Rédactrice en chef
Une organisation d’atelier de production efficace ne consiste pas à simplement ranger l’espace. Elle vise à faire circuler au bon moment les matières, les informations et les personnes, sans attente, recherche ni manutention superflue. En partant des opérations réelles, plutôt que d’un plan théorique, il devient possible d’améliorer à la fois la productivité, la qualité, la sécurité et le confort de travail.
Partir du terrain avant de déplacer une machine
Un nouvel agencement ne résout pas un problème mal identifié. Avant toute modification, observez le déroulé d’une commande, de la réception des composants jusqu’à l’expédition. Cette analyse doit couvrir les flux physiques, mais aussi les flux d’information : ordre de fabrication, consignes de réglage, contrôle qualité, signalement d’une anomalie et réapprovisionnement.
Testez vos connaissances sur l’organisation d’un atelier
Répondez aux 6 questions, puis validez vos réponses pour découvrir votre score.
Tracer le parcours réel d’un produit
Suivez un produit représentatif, chronomètre et plan de l’atelier en main. Notez chaque opération, chaque déplacement, chaque attente et chaque stockage intermédiaire. Une VSM, ou cartographie de la chaîne de valeur, aide à rendre ces séquences visibles. L’objectif n’est pas de produire un document complexe, mais de distinguer le temps qui transforme réellement le produit de celui consacré à chercher, transporter, attendre ou corriger.
Cette observation fait souvent apparaître les Muda, c’est-à-dire les gaspillages du Lean Manufacturing : surstockage, surproduction, déplacements excessifs, mouvements inutiles, défauts, attentes ou traitements superflus. Un opérateur qui traverse l’atelier pour récupérer une pièce manquante ne manque pas nécessairement d’efficacité. C’est l’organisation qui lui impose une tâche sans valeur ajoutée.
Fixer des priorités mesurables
Un atelier performant ne poursuit pas tous les objectifs avec la même intensité. Définissez deux ou trois priorités concrètes : raccourcir le délai de traversée, réduire les encours, sécuriser une zone de manutention, limiter les changements de série ou améliorer la fiabilité des livraisons. Associez à chacune un indicateur simple et un point de départ observé. Vous éviterez ainsi de confondre une impression de fluidité avec un véritable progrès opérationnel.
Concevoir les zones autour du flux, pas autour des habitudes
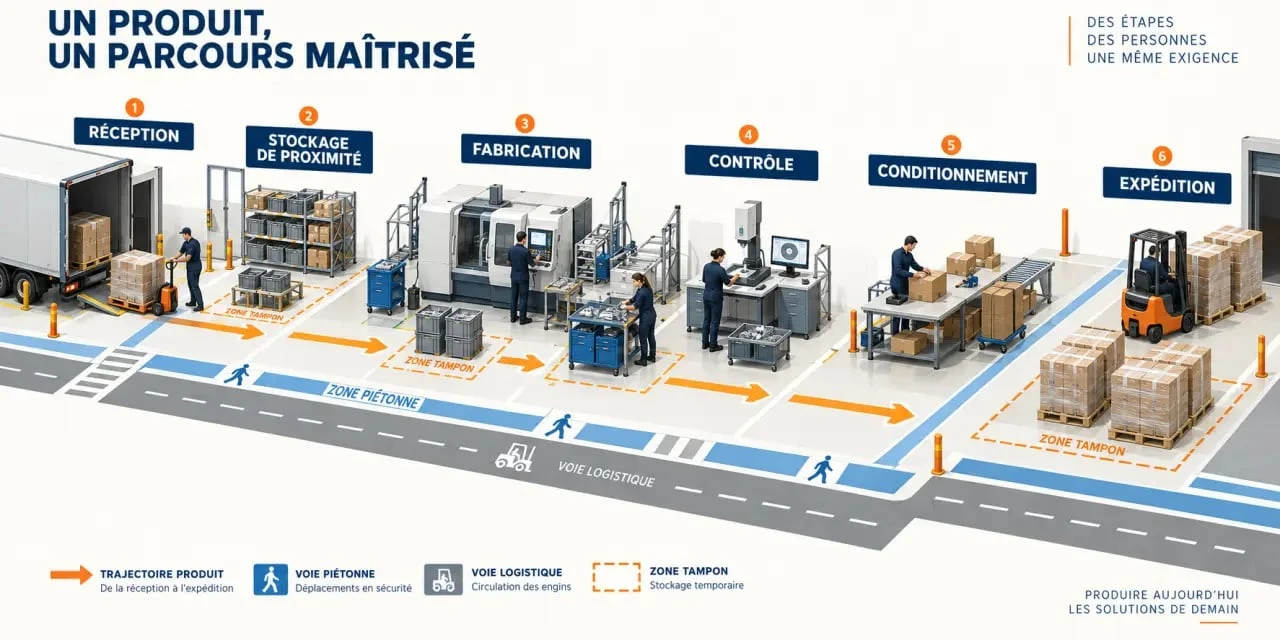
L’aménagement doit permettre au produit d’avancer sans retour en arrière. Dans un flux continu, les zones se succèdent selon l’ordre des opérations : réception, contrôle éventuel, stockage de proximité, fabrication, contrôle, conditionnement et expédition. Lorsque la nature de la production l’exige, des cellules en U ou des îlots peuvent réduire les distances et faciliter l’entraide entre les postes.
Donner une fonction claire à chaque mètre carré
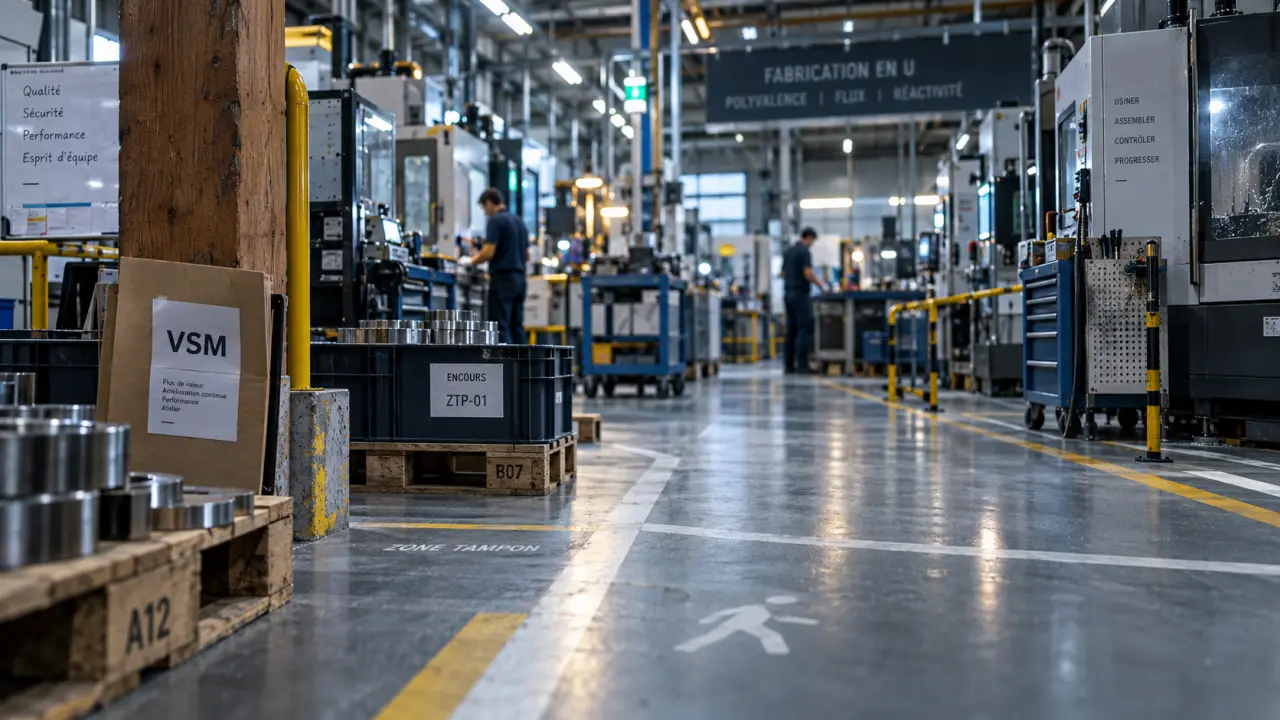
Délimitez explicitement les aires de circulation, les emplacements de palettes, les zones d’encours, les rebuts, les outils partagés et les espaces de sécurité. Le marquage au sol, les pictogrammes et l’étiquetage rendent les règles immédiatement compréhensibles. Un emplacement identifié pour chaque référence et chaque contenant limite les recherches. Il évite aussi que le stock colonise progressivement les allées ou les sorties de secours.
Le point décisif se trouve souvent au pivot entre deux opérations. Plutôt que de raisonner uniquement en postes isolés, examinez les interfaces : où la pièce est-elle posée, comment le prochain opérateur sait-il qu’elle est disponible, quel contenant protège la qualité et quelle quantité peut attendre ? Une petite zone tampon, dimensionnée et visible, peut absorber une variation normale. À l’inverse, un tampon sans limite masque un déséquilibre et transforme l’encours en angle mort. Organiser ces passages comme des relais rend le flux plus prévisible sans surcharger l’atelier.
Préserver l’ergonomie et la sécurité
La distance n’est pas le seul critère d’un bon agencement. Les composants fréquemment utilisés doivent rester accessibles dans une zone de préhension confortable. Les outils lourds doivent être soutenus ou rangés à une hauteur adaptée, tandis que les gestes répétitifs doivent être limités. Prévoyez des dégagements pour la maintenance, les chariots et les évacuations. Un poste ergonomique réduit la fatigue et favorise une exécution plus régulière. Il doit donc être conçu avec les personnes qui l’utilisent quotidiennement.
Installer des standards simples avec le 5S et le management visuel
Le Lean ne se résume pas à des outils affichés au mur. Il crée des conditions de travail stables pour rendre les écarts visibles. La méthode 5S fournit un cadre utile pour remettre un atelier sous contrôle : trier, ranger, nettoyer, standardiser et maintenir.
Aménager des postes de travail ergonomiques — Cette fiche pratique de l’INRS rassemble les principales données ergonomiques pour concevoir et aménager des postes de travail adaptés.
- Trier les objets, documents et matières qui encombrent le poste sans servir à la production courante.
- Ranger en attribuant une place logique, identifiée et accessible aux éléments conservés.
- Nettoyer pour détecter plus vite une fuite, une usure, un défaut ou une dérive du poste.
- Standardiser les repères, les séquences et les conditions normales de travail.
- Maintenir ces règles grâce à des routines courtes, des audits utiles et des corrections rapides.
Le management visuel complète cette démarche. Une instruction au poste, une photo de l’état attendu, une signalétique de statut ou un tableau de suivi doivent être lisibles en quelques secondes. Un tableau Kanban peut, par exemple, déclencher un réapprovisionnement à partir d’un seuil défini. L’essentiel est que le signal entraîne une action claire : qui intervient, dans quel délai et selon quelle règle. La visibilité des écarts facilite alors une réaction rapide, sans multiplier les échanges inutiles.
| Outil | Utilité principale | Bon usage dans l’atelier |
|---|---|---|
| 5S | Stabiliser l’environnement de travail | Déployer d’abord la méthode sur une zone pilote, puis formaliser les standards efficaces. |
| VSM | Visualiser les pertes et les attentes | Comparer le parcours actuel avec un flux cible réaliste. |
| Kanban | Réguler les réapprovisionnements et les encours | Associer chaque signal à une quantité, un emplacement et un responsable. |
| KPI | Piloter les résultats | Suivre un nombre limité d’indicateurs compris et utilisés par les équipes. |
| ERP | Planifier et fiabiliser les données | Relier les informations de stock et d’ordonnancement aux pratiques du terrain. |
Faire de l’équipe un acteur de l’organisation
Les opérateurs, régleurs, logisticiens et responsables qualité connaissent les contraintes que le plan d’implantation ne montre pas : une référence difficile à saisir, un chariot qui bloque un passage, une information qui arrive trop tard ou un contrôle qui nécessite une manipulation supplémentaire. Les associer dès le diagnostic améliore la pertinence des solutions et facilite leur adoption. Leur expérience permet aussi de repérer les écarts entre le fonctionnement prévu et le travail réellement effectué.
Tester avant de figer l’aménagement
Avant d’investir dans du mobilier ou de déplacer durablement une ligne, matérialisez le projet avec du ruban de signalisation, des bacs vides ou un déplacement temporaire des équipements non critiques. Faites circuler une commande type, y compris avec une personne nouvelle dans la zone. Les difficultés observées pendant cet essai sont utiles : elles révèlent les ambiguïtés de circulation, les manques d’information et les risques ergonomiques.
Ce test permet également de vérifier la place réservée aux encours, aux outils et aux contenants. Une implantation qui semble cohérente sur un plan peut devenir contraignante dès que plusieurs opérations se déroulent en même temps. Corriger ces points avant les travaux limite les modifications ultérieures et donne aux équipes une vision concrète du projet.
Ritualiser les échanges courts
Un point d’équipe quotidien, tenu au plus près de la production, peut couvrir le programme, les aléas, la sécurité, la qualité et les besoins de réapprovisionnement. Il doit rester factuel et orienté vers la décision. Les Gemba Walks, réalisés sur le terrain par l’encadrement, servent au même objectif : voir le travail tel qu’il est effectué, poser des questions et lever les obstacles plutôt que contrôler à distance.
Piloter l’amélioration sans multiplier les indicateurs
Une organisation d’atelier de production reste vivante : les volumes varient, les références changent, les équipes évoluent et les équipements vieillissent. Le bon réflexe consiste à suivre les écarts, à comprendre leurs causes, puis à ajuster progressivement les standards. C’est le principe du Kaizen : des améliorations concrètes, répétées et évaluées.
Choisissez des KPI directement liés aux objectifs définis au départ : délai de traversée, taux de service, niveau d’encours, temps d’arrêt, taux de rebut, incidents de sécurité ou respect du programme. Affichez la tendance et discutez les écarts avec les personnes concernées. Un indicateur sans décision associée devient vite décoratif. Un indicateur compris aide à prioriser une action et à vérifier son effet sur le terrain.
- Mesurez la situation initiale sur une période représentative.
- Expérimentez une amélioration ciblée sur un périmètre limité.
- Vérifiez son effet sur le flux, la qualité, la sécurité et la charge des équipes.
- Standardisez ce qui fonctionne ou corrigez rapidement ce qui crée un nouvel obstacle.
Enfin, conservez une part de flexibilité. Des rayonnages modulaires, des zones de stockage de proximité ajustables, une polyvalence formée et des règles d’ordonnancement claires aident l’atelier à absorber les variations sans retomber dans l’improvisation. Une organisation réussie n’est pas celle qui reste immobile. C’est celle qui rend les changements maîtrisables.
- Organiser un atelier de production : un flux clair pour réduire les attentes et les détours - 28 septembre 2026
- La productivité industrielle se mesure dans les pertes que le TRS révèle - 27 septembre 2026
- Financer une création d’entreprise exige de couvrir le BFR dès le départ - 26 septembre 2026
Articles qui pourraient vous intéresser :
 Modèle de rapport d’activité d’association sur word : guide complet et exemple structuré
 Entrepreneur français : comment réussir son expatriation fiscale en Andorre ?
 Créer une entreprise individuelle sans erreur : Guichet unique, patrimoine séparé et fiscalité à vérifier
 Quelle activités est-il possible d’organiser pendant un séminaire d’entreprise ?